
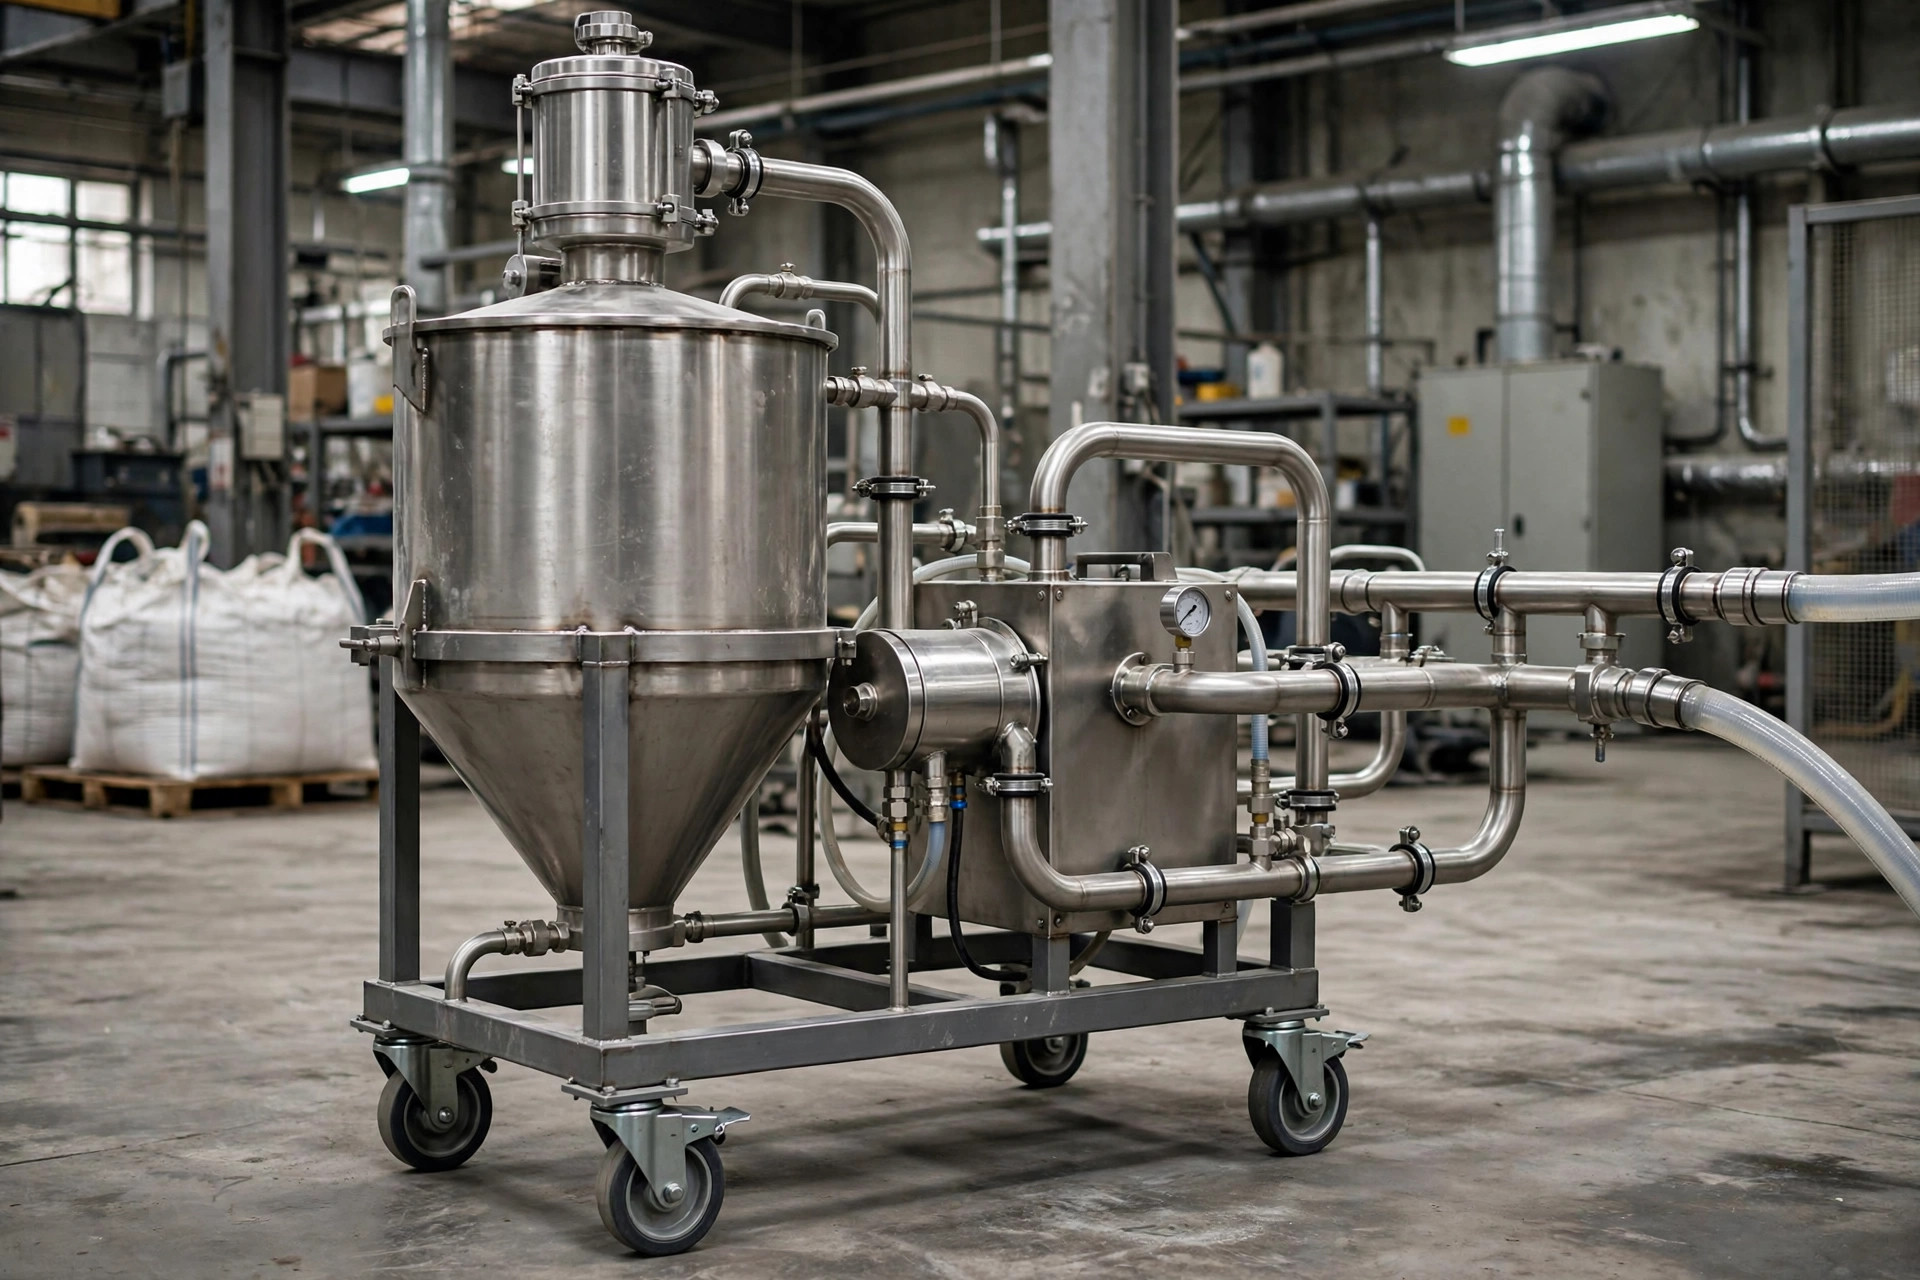
在炭黑、树脂粉末、3D打印粉末的车间里,转运粉末是件头疼事:人工搬运扬尘大,螺旋输送机容易卡料,粉末在料斗里放一阵就板结。粉末天生流动性差,倒不出来、泵不动。
气力输送是主流思路,但对付易板结的粉末常常力不从心:粉末在管道里聚集成团,越积越紧,最后堵死管路。ARO粉末输送系统用专利空气导入系统让粉末全程保持半流态,从机理上避开板结。
粉末输送的两个老难题
一是流动性差。颗粒间有摩擦力和静电吸附,料斗里的粉末越压越实,久了形成"架桥",下部是空的、上面的粉下不来。二是输送中板结。粉末在管道里被气流推动,颗粒相互挤压碰撞、重新团聚;易吸湿的粉末团聚后变硬,轻则效率下降,重则彻底堵管。
ARO粉末输送系统的核心:专利空气导入系统
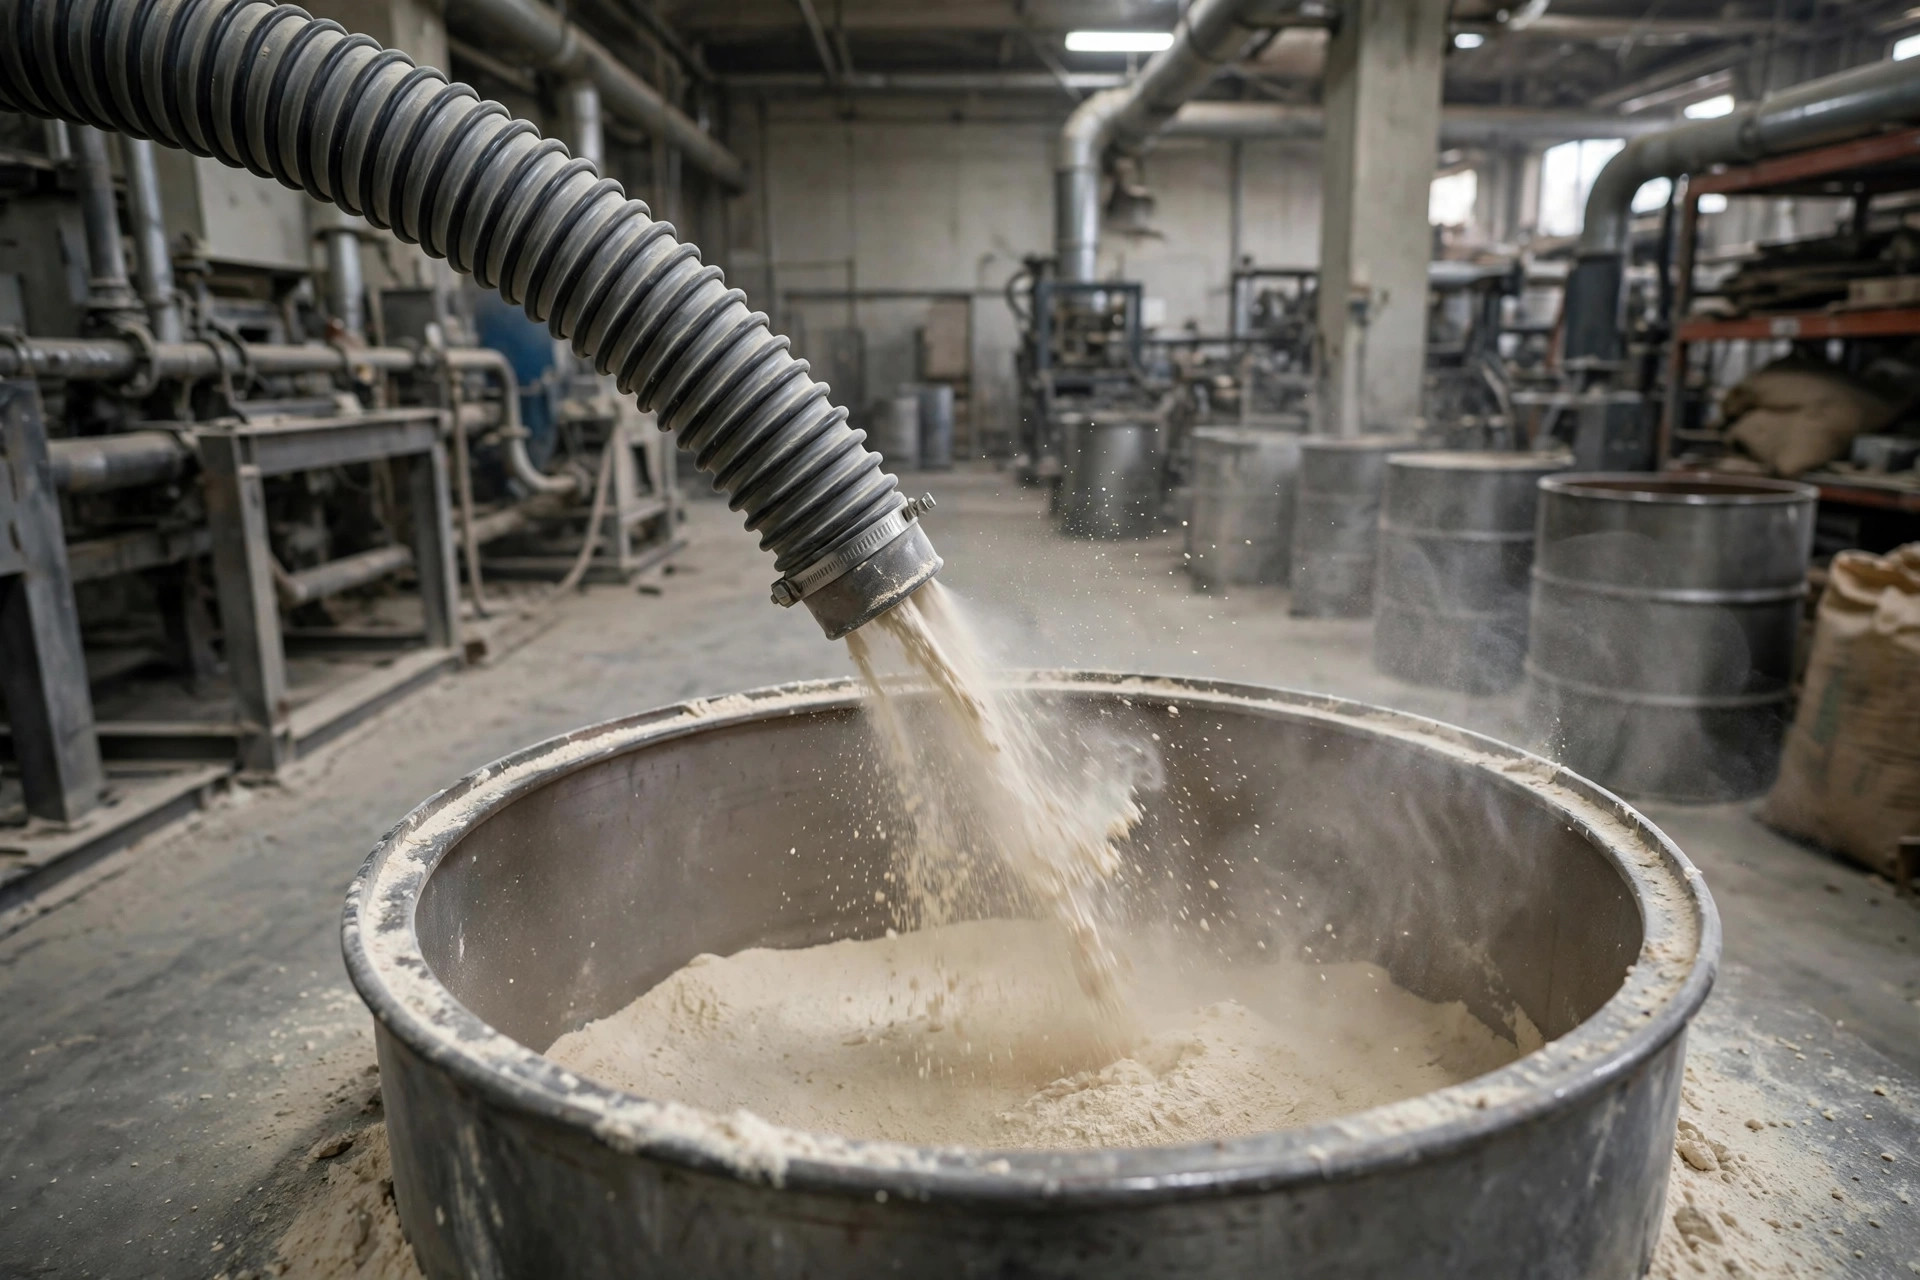
这套系统的核心是专利空气导入系统:不是简单用大气流把粉末"吹"过去,而是在输送路径关键位置导入空气,让颗粒间始终有一层气膜隔开,粉末整体呈"半流态"——像液体一样流动,又保持粉末形态。板结需要颗粒紧密接触、相互挤压,颗粒被气膜隔开、处于悬浮流动时,团聚无从发生,落料时依然松散,不需二次破碎。
延时定时器:开机前的预流化
系统配延时定时器,正式输送前先对料斗里的粉末做"预流化":启动后先接通气路,空气进入料斗把压实的粉末吹松吹散,延迟一段时间再开始输送。这针对的是"放了一夜的料斗"——粉末静置后难免压实,直接输送初始阻力大,容易一上来就堵。预流化先把粉末"叫醒",恢复流动性再上路。
4通气效阀:把气源用在刀刃上
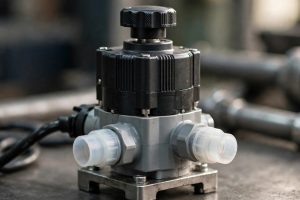
气力输送离不开压缩空气,气耗就是运行成本。系统用4通气效阀控制气路,一个阀实现多路气流切换分配,减少阀门、接头和泄漏点。预流化、输送两阶段气路需求不同,4通阀按时序切换,各阶段气量刚好够用,长期用气成本可控。
适用粉末:类型与密度上限
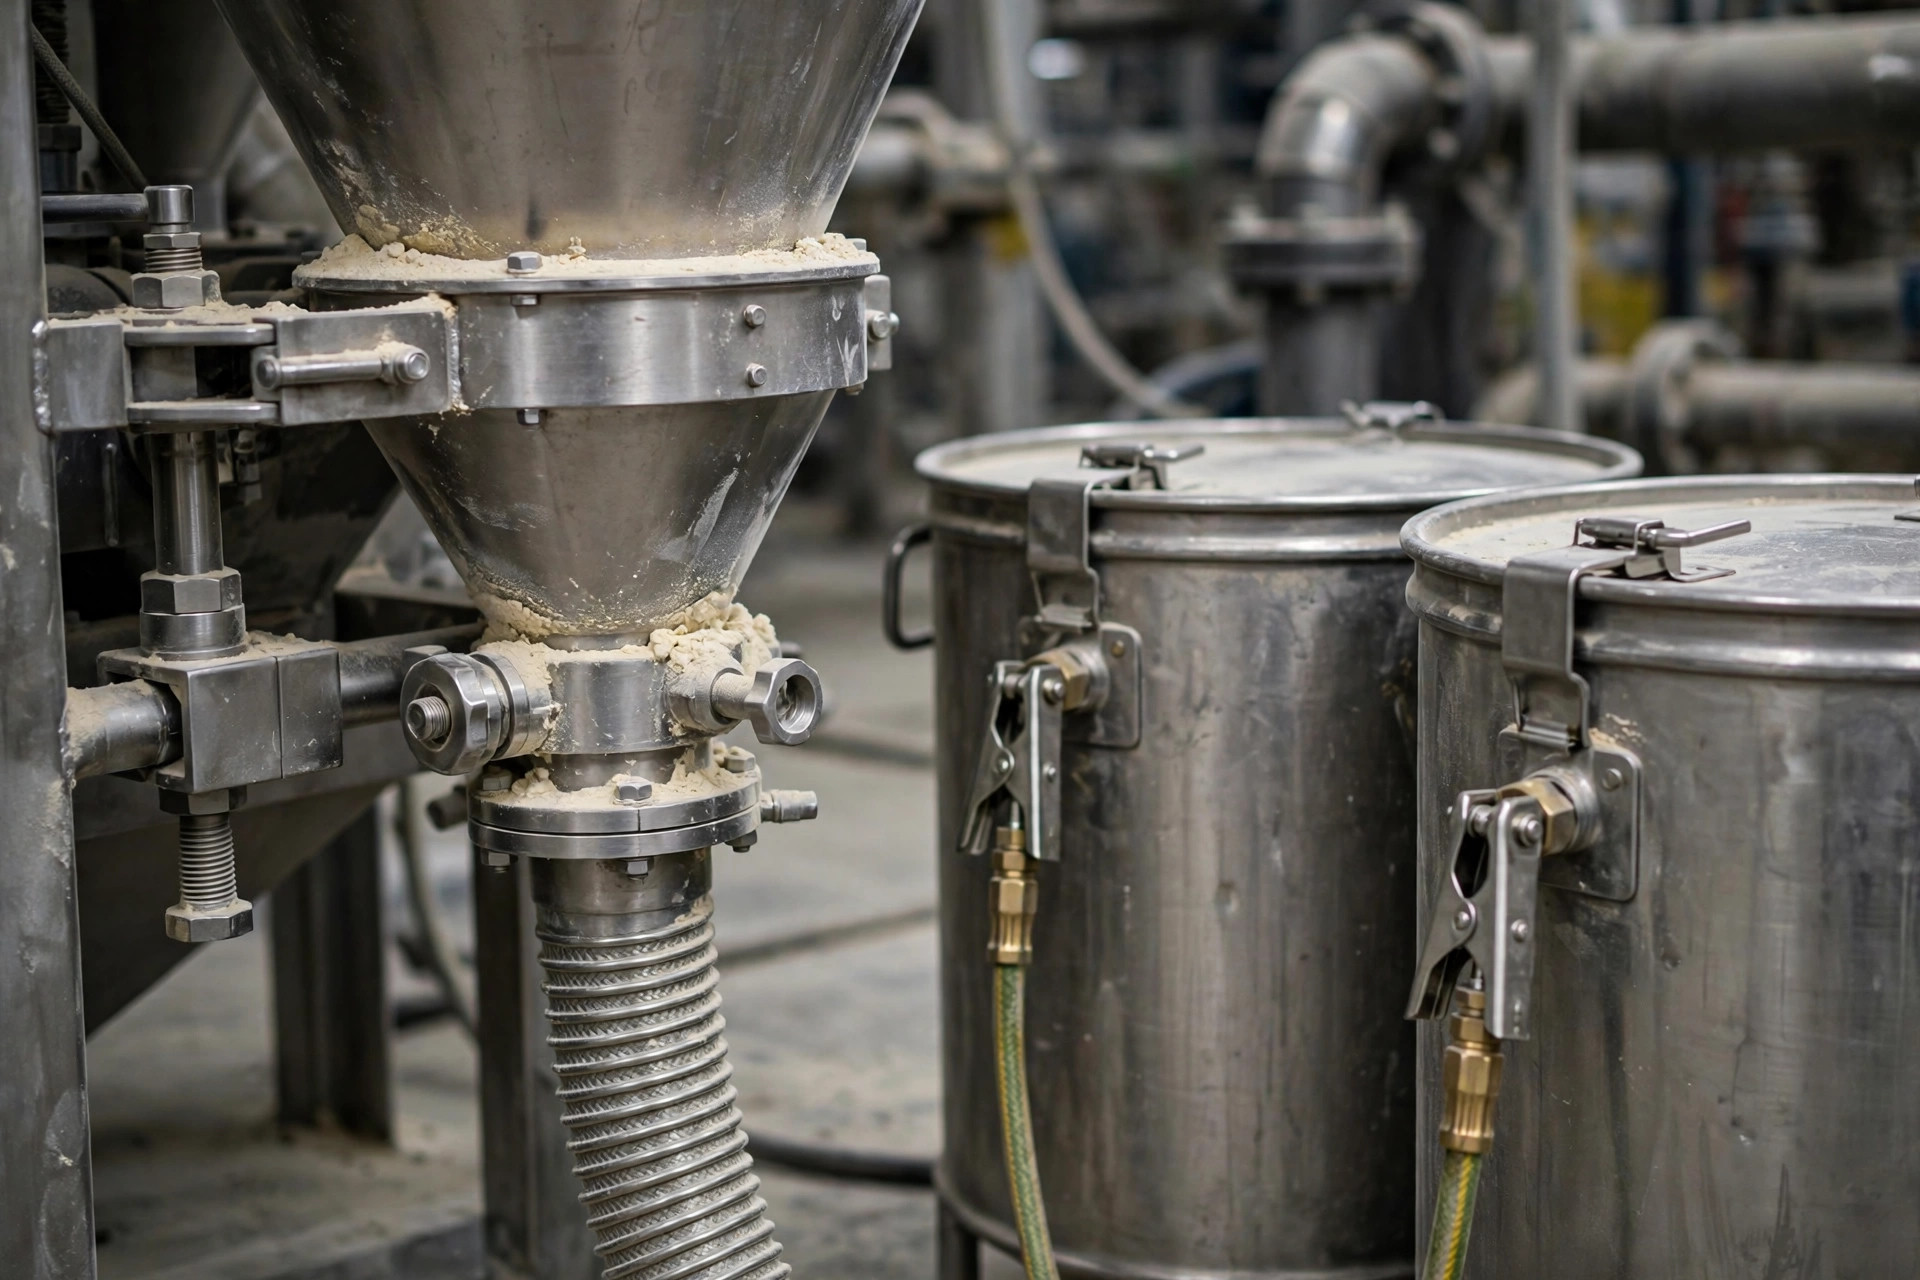
按ARO官方资料,系统适用粉末密度上限45–50 lbs/ft³(721–800 kg/m³),选型先核对粉末松装密度是否在范围内。
| 适用粉末类型 | 典型应用场景 |
|---|---|
| 炭黑 | 橡胶、色母粒原料转运 |
| 云母 | 绝缘材料、涂料粉体投加 |
| 树脂粉末 | 粉末涂料、复合材料配料 |
| 3D打印粉末 | 增材制造粉仓上料与回收 |
| 药品粉末 | 制药行业洁净转运 |
药品粉末应用须按制药行业规范配套。
便携转场:一个系统多点作业
系统另一特点是便携:粉末输送需求常是多点的,今天给混料机上料,明天给包装线供粉,每处固定装一套投入太大。便携设计让一套系统在多工位间转场。转场时把气源快接、料管接头清理干净再对接,避免上批残留混入;多品种共用,清扫步骤不能省。
静电接地:粉末输送的安全红线
静电接地要求:设备本体、料管、料斗可靠接地,及时导走静电荷。定期检查接地电阻和接地线;在有粉尘爆炸风险的车间,接地检查列入日常点检。
维护提醒
维护重点是"防堵"和"防漏气"。转场或换品种后检查料管接头是否拧紧,漏气直接拉低输送效率;定期清理过滤器和气路元件,粉末倒灌进气路是常见故障源;4通气效阀密封件定期检查,老化就换。延时定时器设定值不要随意改:改短了粉末没吹松就上路容易堵,改长了浪费气源;换品种时重新评估再调整。
结论
粉末输送难在流动性差、易板结。ARO粉末输送系统绕开"硬推",用专利空气导入系统让粉末全程保持半流态,从机理上消除板结条件;延时定时器解决静置压实,4通气效阀管住气源消耗,便携设计让一套系统覆盖多工位。炭黑、云母、树脂粉末、3D打印粉末、药品粉末,松装密度在45–50 lbs/ft³(721–800 kg/m³)范围内的都在适用清单上,选型核对密度上限、作业时静电接地做到位即可。
常见问题
问:半流态和普通气力输送有何区别?
答:普通气力输送靠大气流推动粉末,粉末在管内仍可能团聚板结;半流态靠专利空气导入系统在关键位置持续导入空气,颗粒间保持气膜隔离、悬浮流动,从机理上避免团聚。
问:45–50 lbs/ft³的密度上限怎么理解?
答:即系统适用的粉末松装密度上限721–800 kg/m³。选型前先测粉末松装密度,超出范围不在适用之列,强行输送易堵管、效率低。
问:预流化时间能调短吗?
答:不建议随意改。时间按粉末特性设定,改短了静置压实的粉没吹松就上路,容易一上来就堵;换品种时重新评估后再调。
问:多种粉末共用一套系统注意什么?
答:转场时把料管、接头清理干净,防上批残留混入。药品粉末对交叉污染敏感,清扫不能省。
问:静电接地要做到什么程度?
答:设备本体、料管、料斗可靠接地,及时导走静电荷。定期检查接地电阻和接地线;在有粉尘爆炸风险的车间,接地检查列入日常点检。



添加评论