
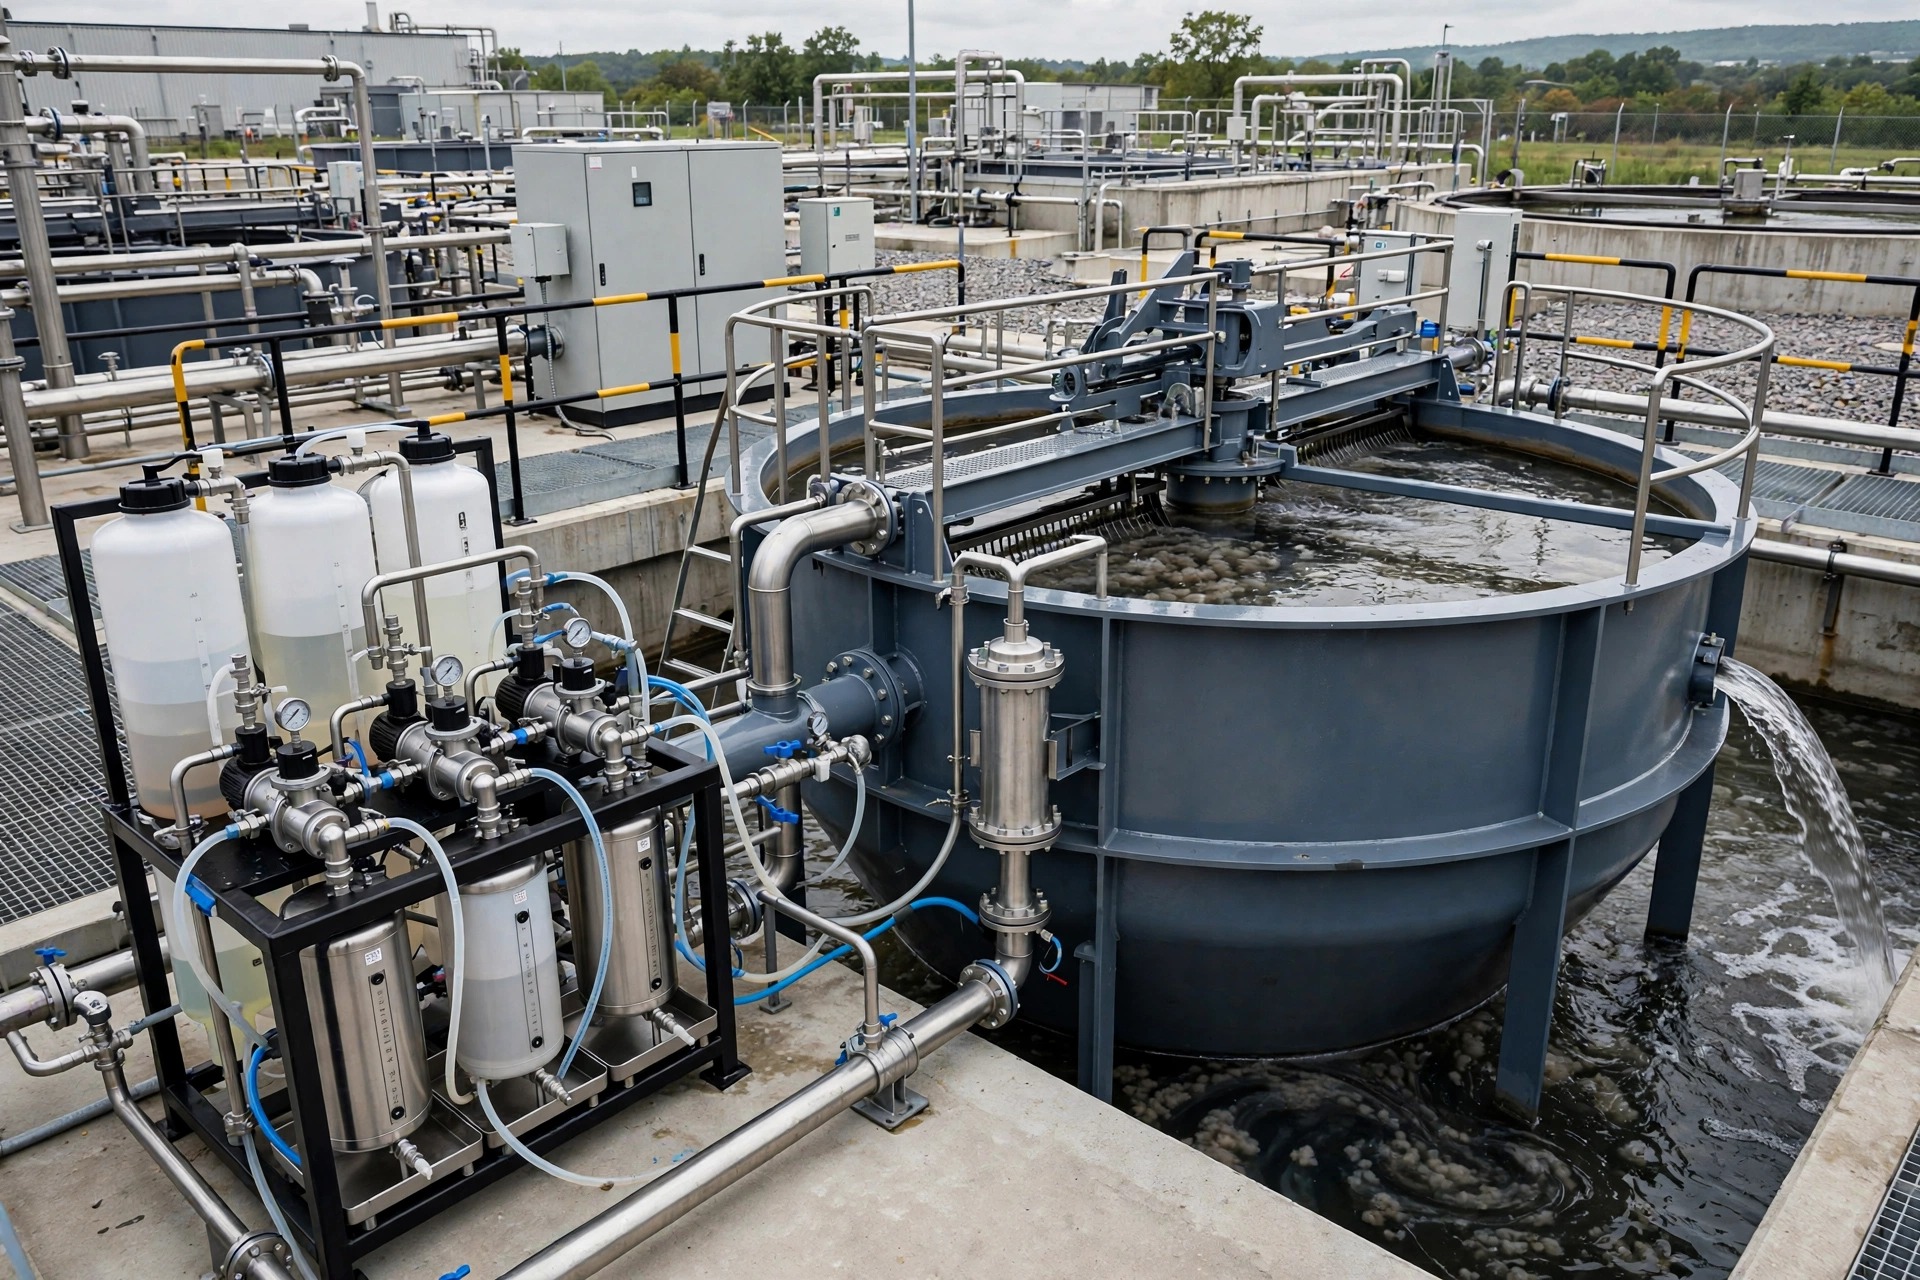
核心要点
- 磁混凝工艺需要混凝剂、助凝剂 PAM、磁粉三路独立投加,分工各不相同。
- 混凝剂让胶体颗粒脱稳、PAM 把小絮体搭成大絮团、磁粉给絮体"配重"加速沉淀。
- 混凝剂配置浓度为 8%~12%,助凝剂 PAM 投加量为 0.5~2mg/L,磁粉为四氧化三铁、100~300 目、干法投加。
- 磁粉经回收回路循环使用,跑损部分再补充投加,不是一次性消耗。
磁混凝加药的核心是三路投加各管一摊:混凝剂脱稳、助凝剂 PAM 搭桥长大、磁粉给絮体配重加速沉淀。团体标准 T/CAQI 257—2022《磁混凝高效沉淀水处理技术规范》对三路投加的药剂选择和配置有明确要求,照此设计即可。
磁混凝工艺里三路药剂各自承担什么分工?
三路药剂分工明确。混凝剂投加先上,把水中胶体颗粒和悬浮物脱稳。助凝剂投加随后跟上,PAM 靠长链分子把脱稳的小颗粒桥联起来,絮体越长越大。磁粉不参与化学反应,嵌进絮体"配重"加速沉淀。缺任何一路效果都打折:没有混凝剂,PAM 桥联的对象不存在;没有 PAM,絮体长不大;没有磁粉,沉淀速度回到常规混凝水平。
三路投加的投加点顺序怎么安排?
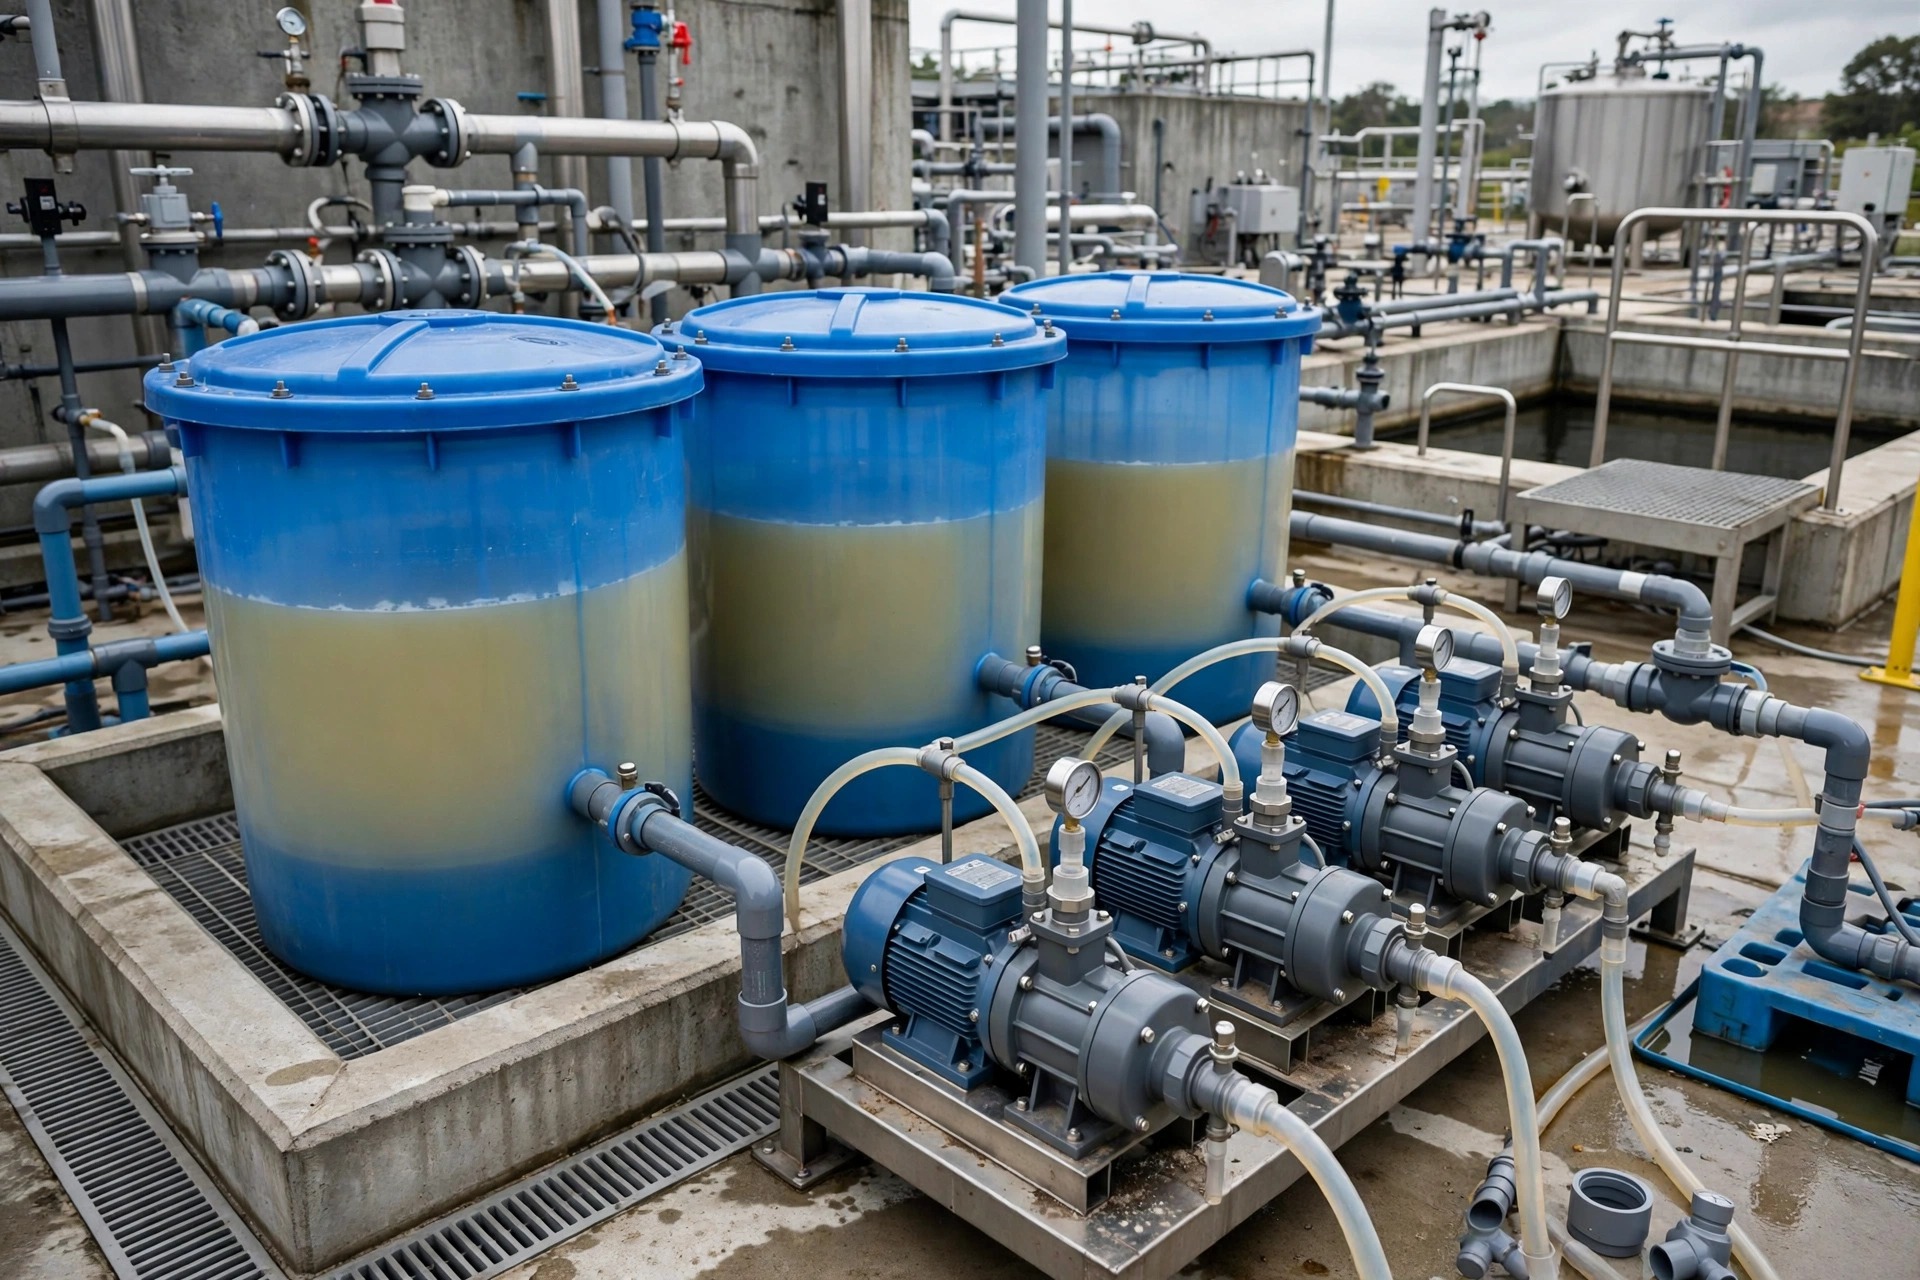
投加点顺序跟着工艺流程走:混凝剂在前端混凝段,磁粉和助凝剂 PAM 在后端絮凝段。混凝剂快速混合先让颗粒脱稳,磁粉和 PAM 在絮凝段加入,让絮体在长大过程中把磁粉裹进去。磁粉投加点宜在 PAM 之前或与 PAM 相邻,先分散再桥联成团;顺序颠倒,磁粉只能附在絮体表面,配重效果打折扣。三路必须用独立设备,混用一条管路会造成药剂在管内提前反应。
混凝剂、PAM、磁粉的配置参数是多少?
T/CAQI 257—2022 的配置参数如下表,设计时直接采用。
| 药剂 | 选择与配置要求 |
|---|---|
| 混凝剂 | 宜选铁盐、铝盐或聚合盐,配置浓度 8%~12% |
| 助凝剂 PAM | 投加量 0.5~2mg/L |
| 磁粉 | 四氧化三铁,100~300 目,干法投加 |
混凝剂配置浓度为 8%~12%。
助凝剂 PAM 投加量为 0.5~2mg/L。
磁粉为四氧化三铁,粒径 100~300 目,采用干法投加。
超出规范范围投加,要么浪费药剂,要么影响成团效果。蔚岚科技是浙江的多品牌计量泵经销商,覆盖 SEKO、米顿罗、帕斯菲达等品牌,磁混凝项目配套的投加泵选型按这张表核算。
磁粉回收回路的补充投加逻辑是什么?
磁粉回收是磁混凝工艺省钱的关键。含磁絮体经磁分离机分离,磁粉回流前端继续使用,污泥排出系统,磁粉本身不消耗、理论上可以一直循环。但分离效率做不到完全回收,一部分磁粉跟着污泥流失,管路设备里也有残留,所以回收回路外还要设一路补充投加,定时或按料位补新磁粉,把系统磁粉总量维持在设计水平。
三路投加为什么要设料位连锁?
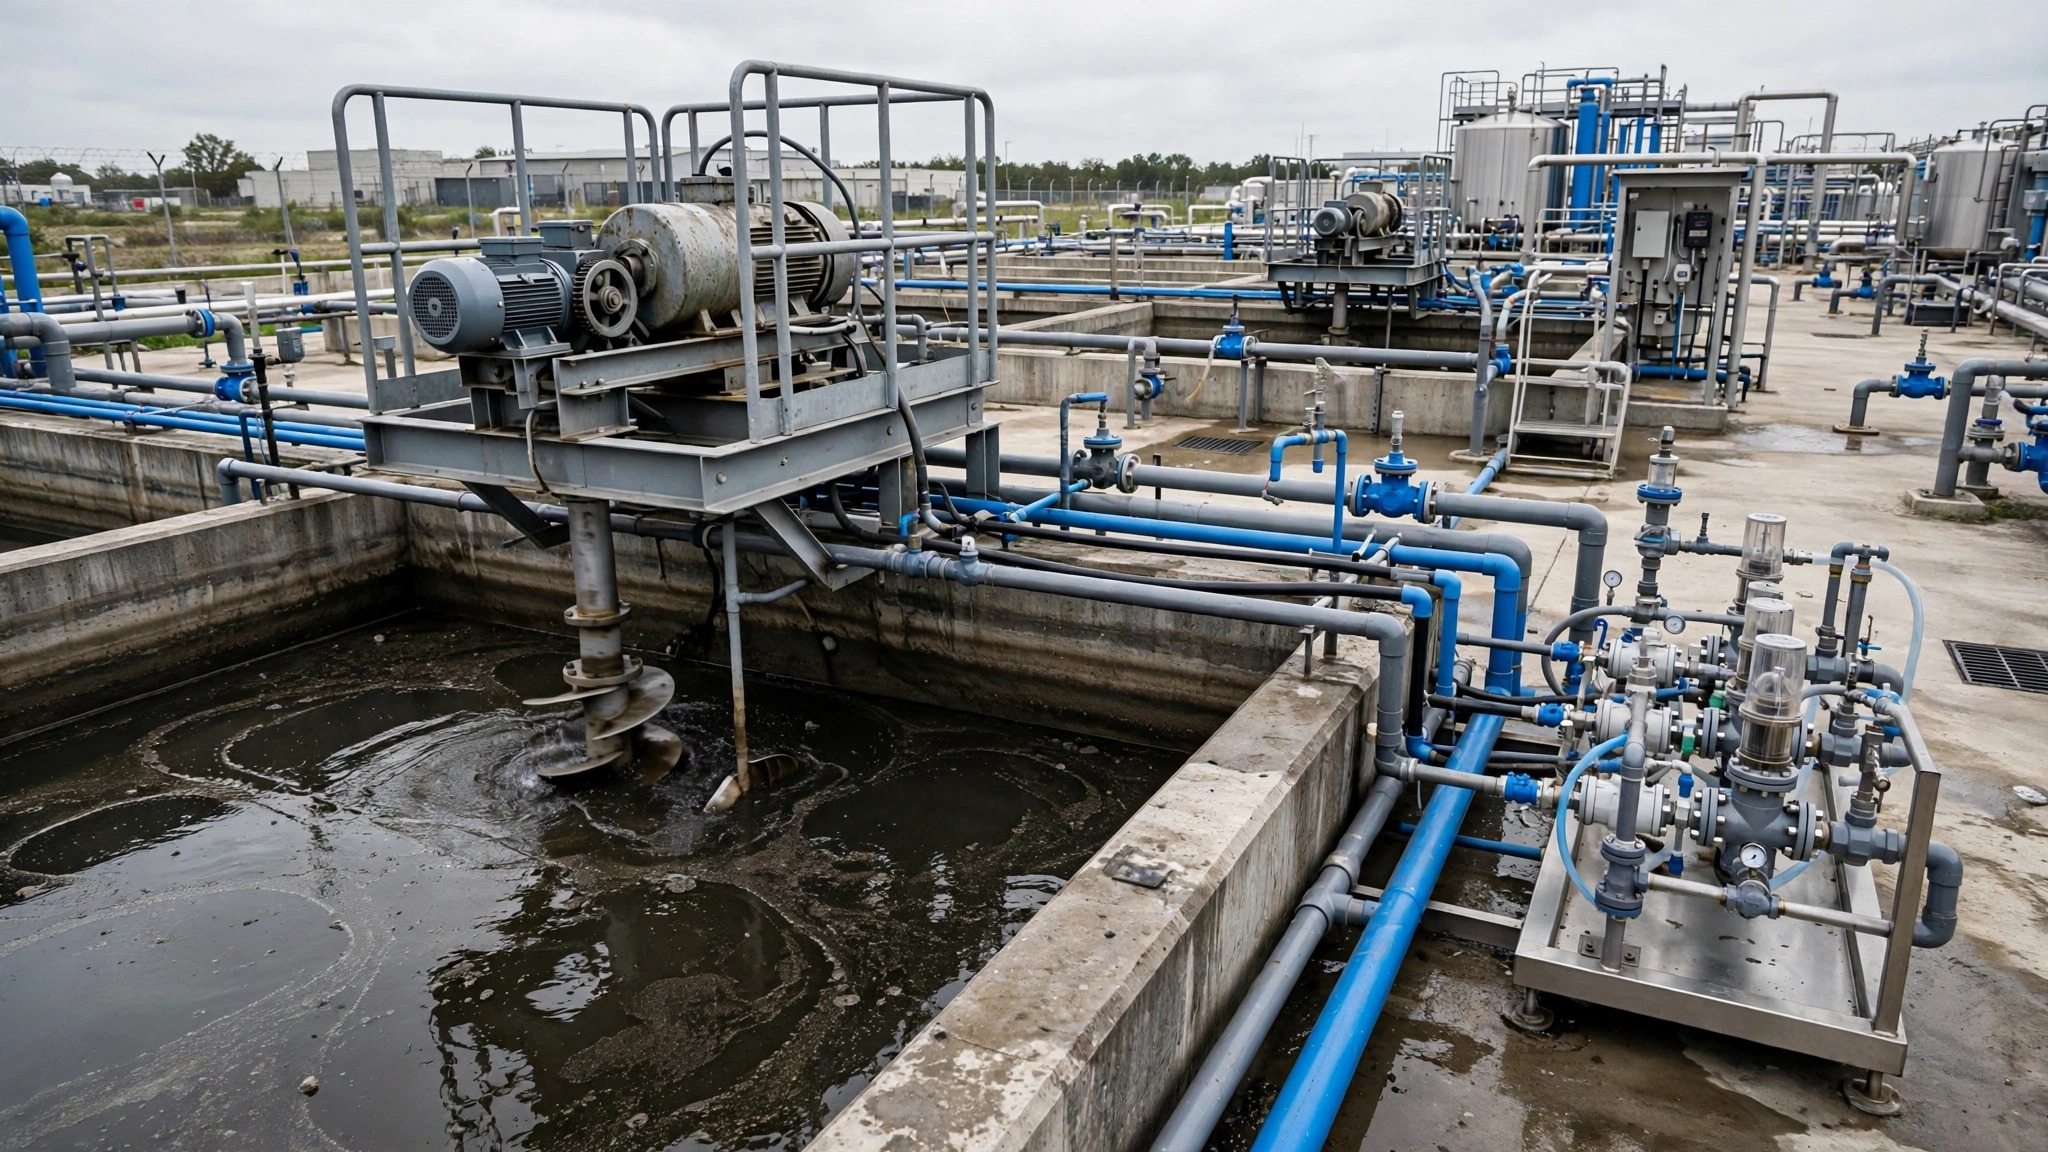
三路投加设备宜设料位连锁,这是规范明确要求。三路药剂缺了任何一路,工艺效果都会出问题,但操作人员不一定能第一时间发现。做法是给每路储药设备装料位计,低料位报警、严重时联锁停泵。混凝剂没了还在投 PAM 等于空转浪费,磁粉没了还在运行则沉淀效果悄悄变差。料位连锁把"缺药"变成看得见的信号,是三路投加最便宜的一道保险。
三路投加系统的日常维护要注意什么?
盯住管路、设备、药剂。混凝剂溶液有腐蚀性,过流部件和管路接头要定期检查渗漏。PAM 溶液黏度大,配制和投加管路容易结块,停机久了要冲洗管路。磁粉是固体颗粒,对投加设备磨损大,干法投加装置下料口要定期清理防架桥断料。料位计也要定期校准测试。
怎么配齐一套可靠的磁混凝加药系统?
分三步:按规范定参数,混凝剂 8%~12%、PAM 0.5~2mg/L、磁粉四氧化三铁 100~300 目干法投加;第二步按流程布投加点,混凝剂在前、磁粉和 PAM 在后,三路设备独立;第三步加上回收回路和料位连锁,把成本和风险都管起来。磁混凝加药不复杂,难的是把三路投加当成系统来管,参数有规范可依、顺序有流程可循,剩下的是选型和维护做到位。
磁混凝加药还有哪些常见疑问?
- 混凝剂选铁盐、铝盐还是聚合盐?规范给出三类都可以,看原水水质,铁盐铝盐传统,聚合盐适应性更广,选型时做烧杯试验对比。
- PAM 投加量能超过 2mg/L 吗?不建议,超规范上限絮体可能因 PAM 过量重新稳定,沉淀效果变差还浪费药剂。
- 磁粉为什么必须干法投加?磁粉是四氧化三铁固体颗粒,湿法易沉降堵管,干法把干粉送进絮凝段,分散效果更好。
- 磁粉回收率低一般是什么原因?常见是磁分离机磁场强度不足或进料超限,管路残留也算损失,先查分离机再查管路。
- 三路投加能共用一台泵吗?不能。三路药剂性质、投加量、投加点都不同,共用无法独立调节,还会在管内提前反应,必须三路独立设备。



添加评论