
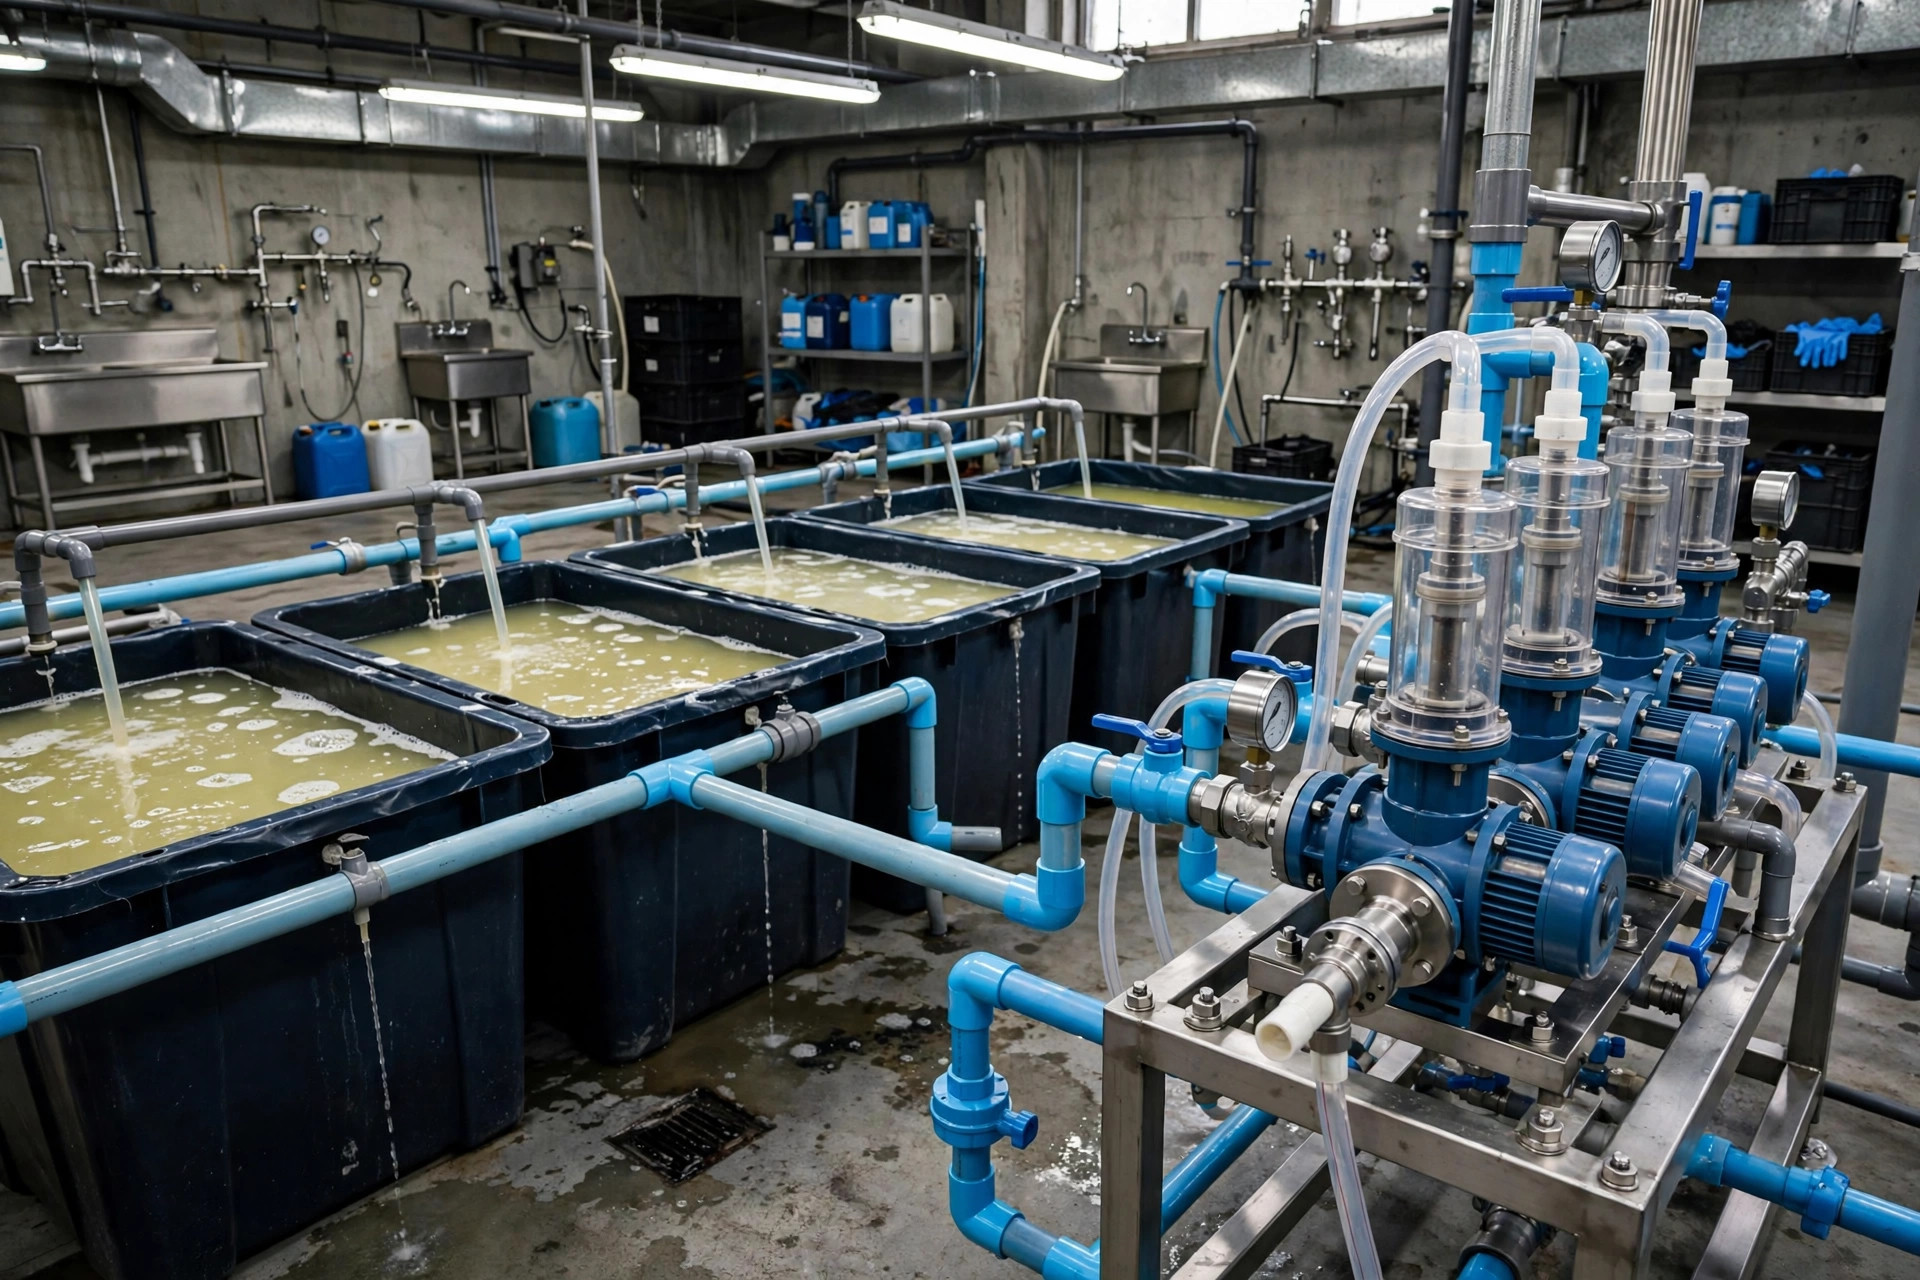
电镀车间的加药环节常常决定镀层质量是否稳定。无论是前处理的酸洗、除油,还是镀槽本身的 pH 调整与光亮剂、整平剂定比补加,投加量的偏差会直接体现在镀层结合力、亮度和孔隙率上。道茨电镀加药泵在这类场景里被选用,看重的主要是两点:接液端耐腐蚀能力过关,以及定量投加的可重复性。
酸洗与前处理工序的酸碱投加逻辑
电镀的前处理一般包括除油、酸洗、活化几道工序,槽液 pH 需要控制在工艺窗口内。碱液中和与酸液补加的投加方式有两种:一种是根据定期化验结果手动设定投加量,另一种是用 pH 仪表做反馈控制。前者简单可靠,适合产量稳定、换槽周期规律的生产线;后者调节更及时,但电极需要定期校准。
道茨计量泵在酸碱投加配置上的重点,放在接液端材质的匹配上。投加强酸与强碱时,泵头、隔膜和单向阀组件必须耐受长期腐蚀。配置时要把吸入管与排出管的材质一并考虑,PVC、PVDF 或 PTFE 管路配合耐腐蚀紧固件,是电镀车间的常见做法。
添加剂定比投加:光亮剂与整平剂的配置要点
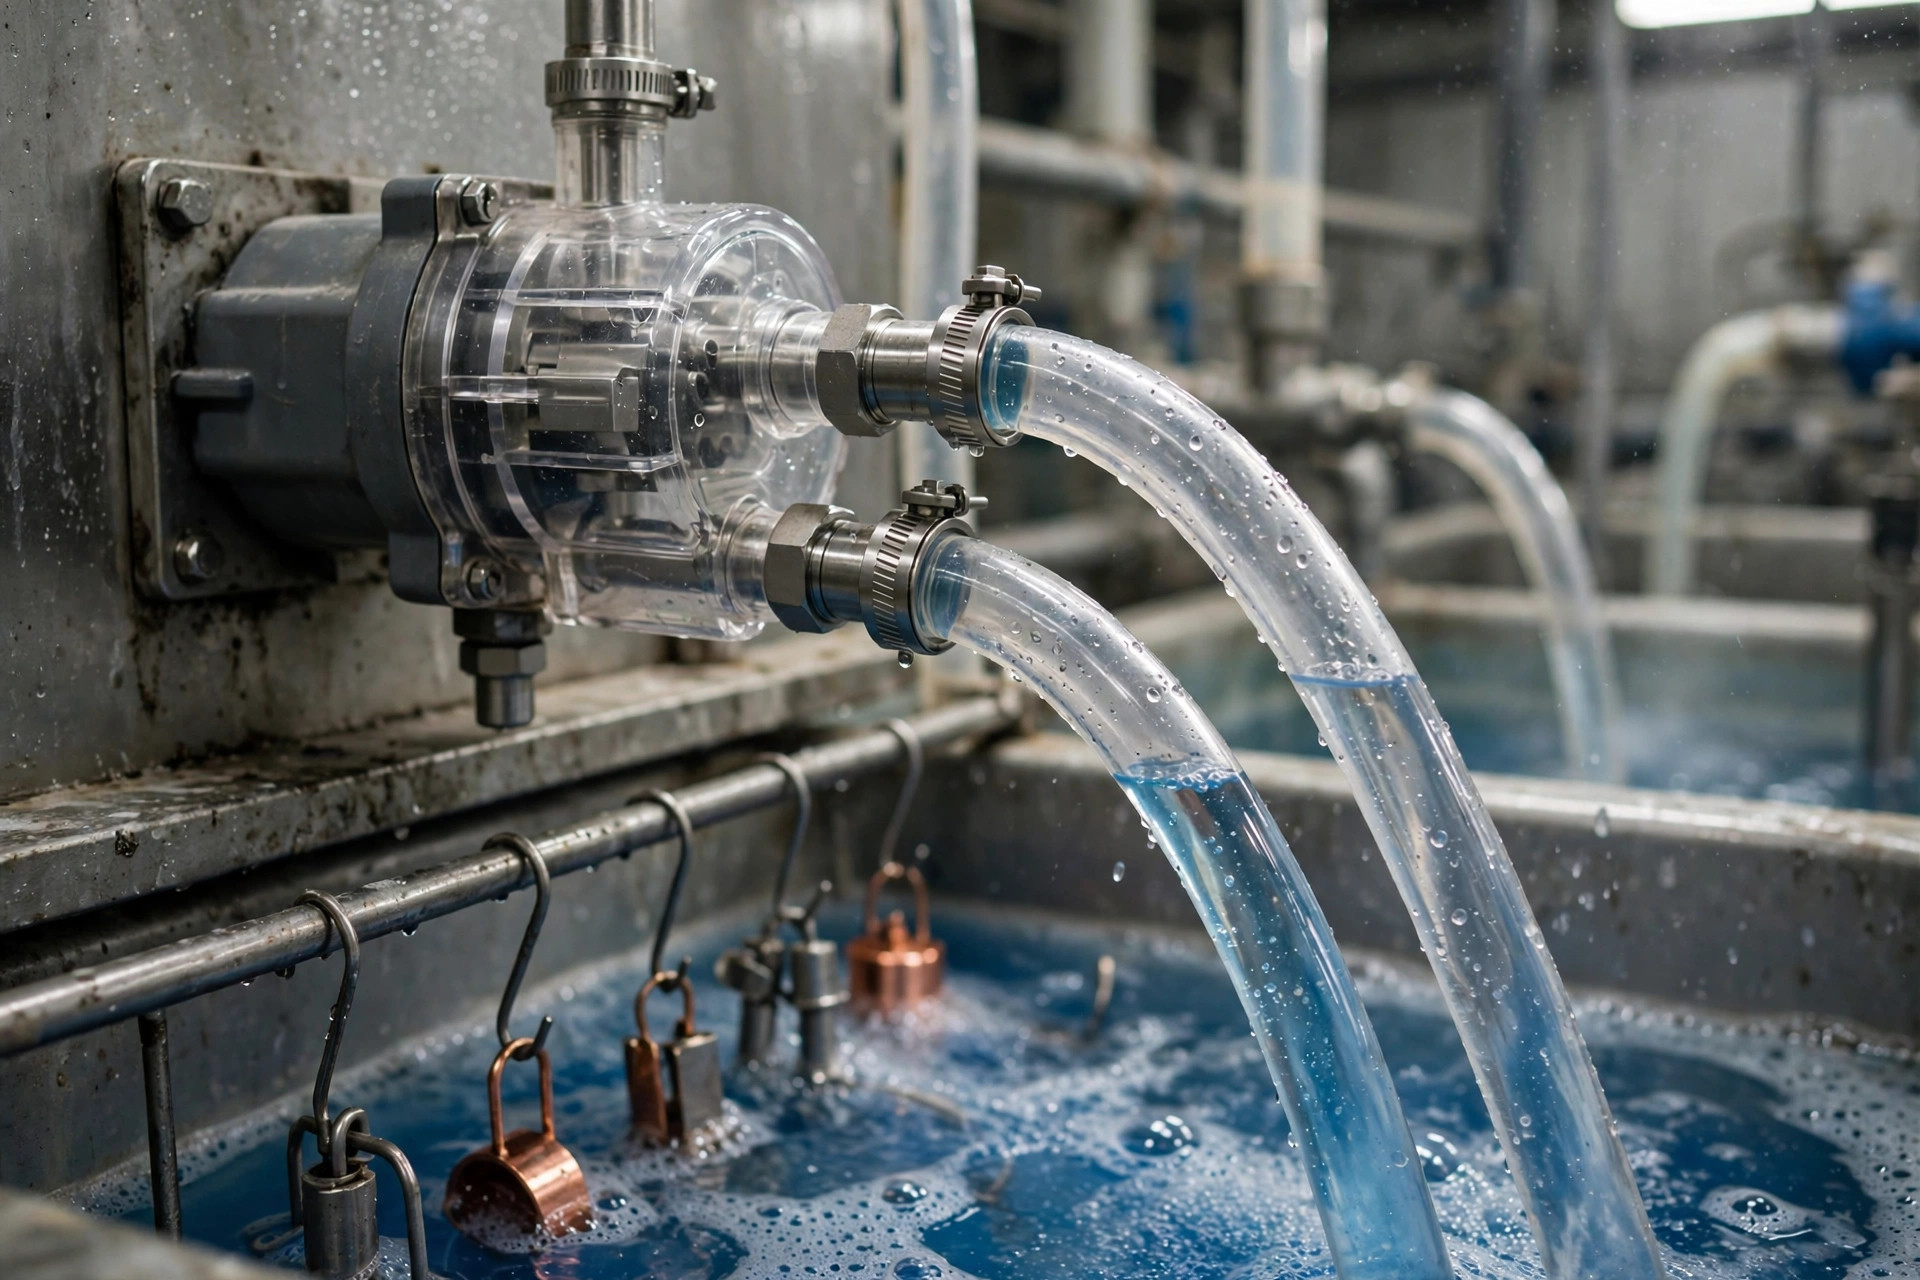
镀槽里的光亮剂、整平剂按安培小时消耗,补充方式一般采用定比投加。计量泵输出与整流器电流信号联动,电流开多大,泵的投加量按比例跟随。这种方式避免了靠人工经验定时补加带来的浓度波动。
这里有个细节值得注意:添加剂通常粘度不高但价格不菲,投加精度比投加量本身更重要。冲程调节范围足够宽的计量泵,可以在电流低谷时段把投加量降下来,避免添加剂过量导致镀层发脆。反过来,添加剂不足时镀层走位差、亮度不均,也是返工的常见原因。
强腐蚀介质的接液端选型要点
电镀液的腐蚀性集中在两个方向:无机强酸和含氰体系。接液端选型先看泵头材质,再看隔膜、阀球与阀座,最后看密封件。选型时把投加介质的成分、浓度、温度三项列清楚,逐项核对材质的耐腐蚀清单,缺任何一项都不要凭经验拍板。
管路附件也属于接液部分:底阀、过滤器、背压阀与管接头同样接触介质。实践中不少泄漏和计量失准问题不是泵本身造成的,而是管路附件材质选错或老化后没有及时更换。
道茨电镀加药泵的多槽多点布置
一条电镀线往往有多个加药点:酸洗槽中和、镀槽 pH 调整、添加剂补加、废水站中和。一台泵带多个投加点要通过分配阀实现,但各加药点介质互不相容时,共用泵反而增加交叉污染风险。布置原则是:介质相同、工艺窗口接近的投加点可以合用一套投加系统;介质互相干扰的,必须分泵。
典型工艺环节、投加介质与配置要点对照如下,方便按环节逐项核对:
| 工艺环节 | 投加介质 | 配置要点 |
|---|---|---|
| 酸洗槽 pH 调整 | 碱液 / 酸液 | 接液端耐强酸碱;建议 pH 仪表反馈控制 |
| 镀槽光亮剂补加 | 光亮剂 | 与整流器电流联动定比投加;投加精度优先 |
| 镀槽整平剂补加 | 整平剂 | 独立泵投加,避免与光亮剂混用管路 |
| 前处理除油槽 | 除油剂 | 按班次定时投加;定期校准投加量 |
| 电镀废水站中和 | 酸 / 碱 | 大流量投加;泵头材质耐酸碱交替腐蚀 |
运行维护中的几个提醒
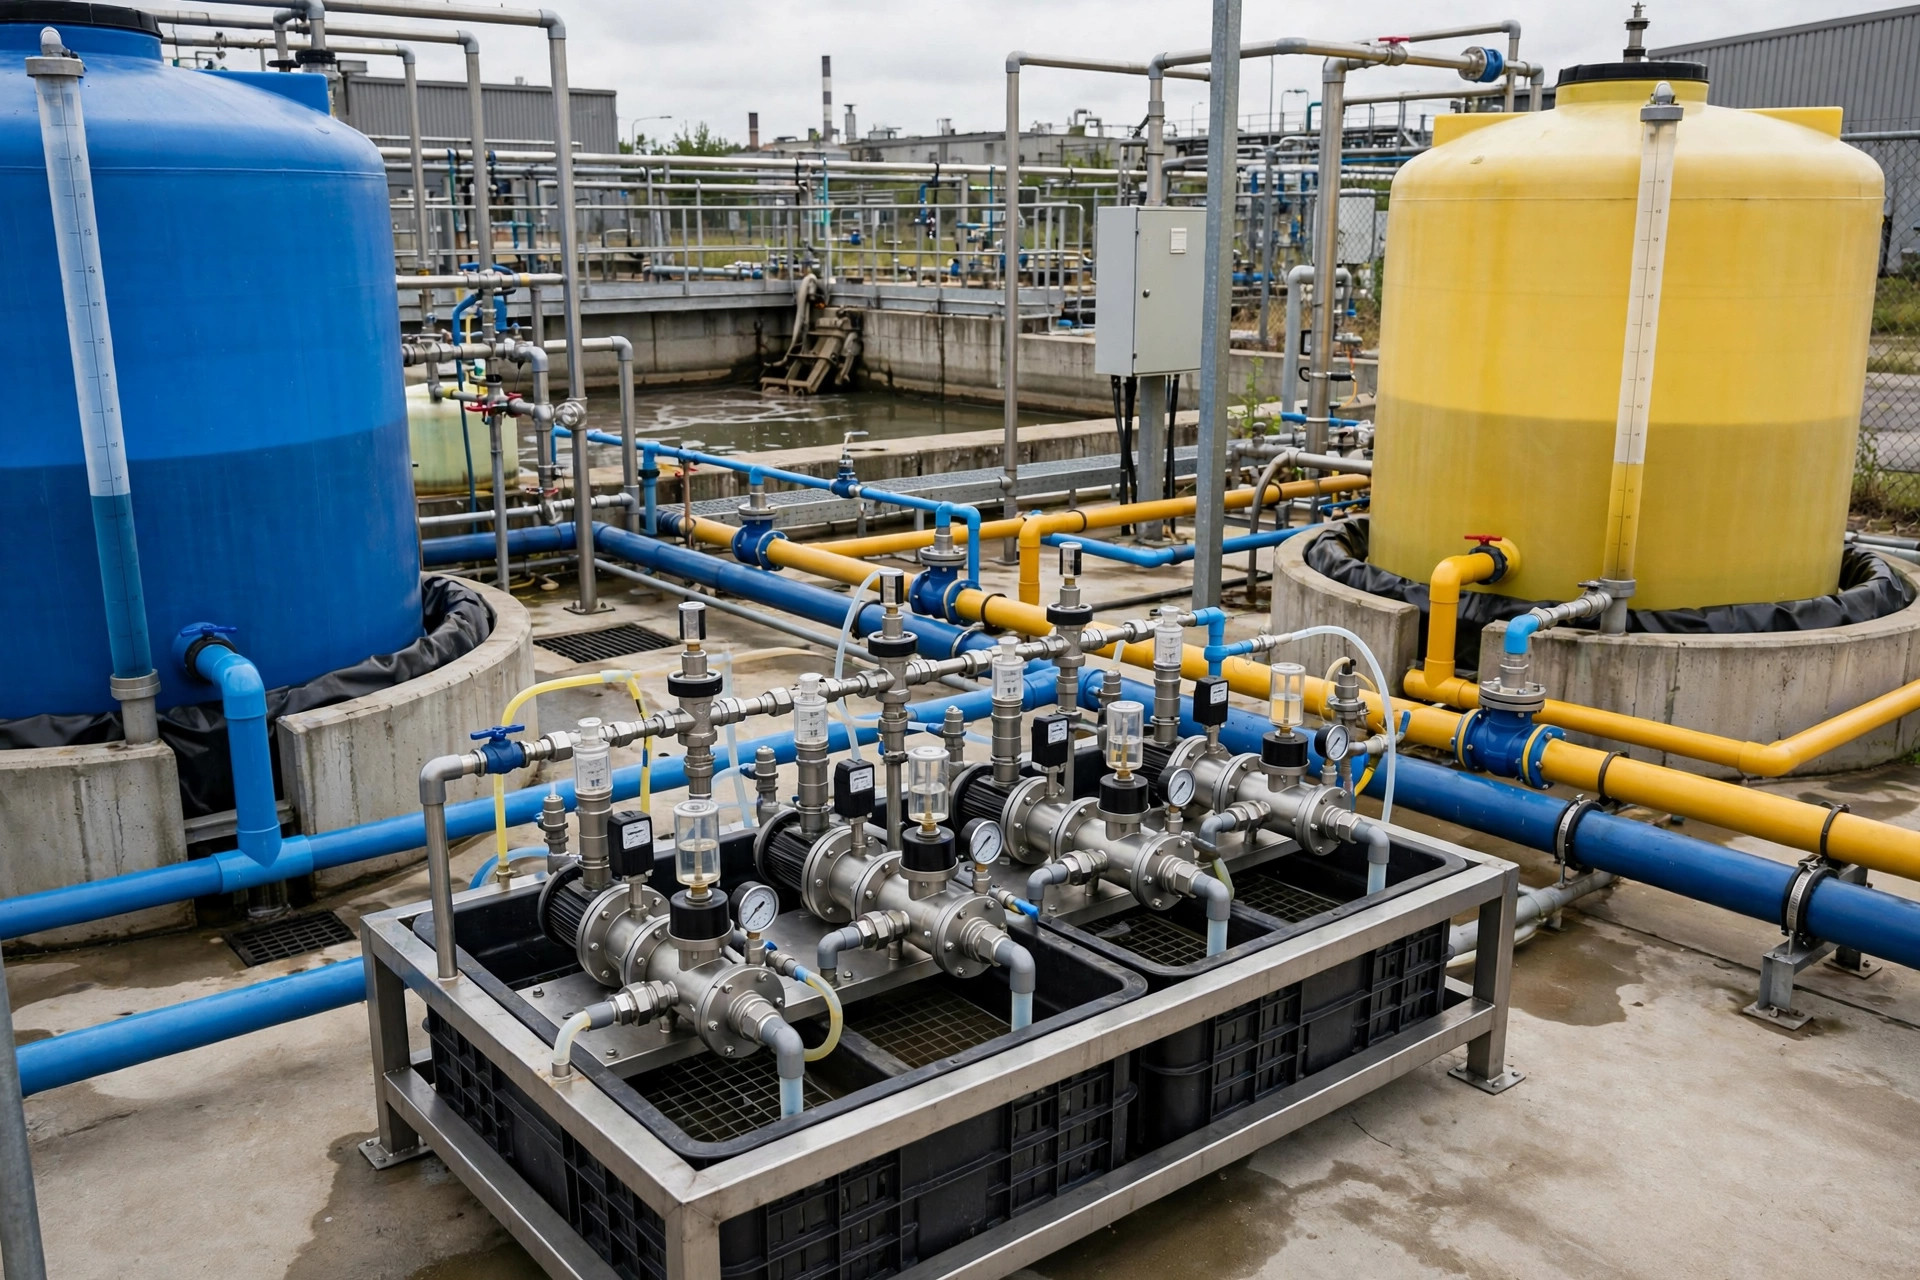
电镀车间的空气里有酸雾,泵的电机与电气接线盒要做好防护,定期检查接线盒密封。隔膜是耗材,出现投加量逐渐下降、泵头有渗漏痕迹时,先查隔膜与单向阀。背压阀的作用是保证排出管路有稳定背压、防止虹吸,安装位置尽量靠近投加点。
另外,添加剂投加管路建议单独走管、单独设冲洗口。换槽或更换添加剂品种时,用清水把管路冲干净再投新液,避免不同添加剂在管路里混合失效。
结论
电镀生产线的加药配置,核心是把每道工序的投加介质、控制方式和接液端材质对应清楚。道茨电镀加药泵在酸碱中和与添加剂定比投加这两个环节上,配置逻辑是相通的:耐腐蚀的接液端、与生产节奏匹配的控制方式、互不干扰的多点布置。把这三项落实,镀层质量的波动会小很多。
常见问题
电镀生产线为什么要用计量泵而不是普通离心泵加药?
离心泵的流量随管路压力变化大,无法保证定量。计量泵每个冲程的排量固定,投加量可重复,适合 pH 调整和添加剂定比补加这类对精度有要求的环节。
道茨电镀加药泵投加强酸时,接液端材质怎么选?
先把介质成分、浓度、温度三项列清楚,再逐项核对泵头、隔膜、阀球阀座和密封件的耐腐蚀清单。管路附件同样接触介质,底阀、过滤器、背压阀的材质也要一并核对。
光亮剂和整平剂可以用同一台泵投加吗?
不建议。两种添加剂的消耗规律和投加比例不同,混用管路容易交叉污染。独立泵投加、独立走管,是更稳妥的做法。
定比投加的信号一般从哪里取?
常见做法是从整流器取电流信号,电流越大投加量按比例越大。信号联动后仍要定期化验槽液,把投加比例校准回来。
电镀车间的计量泵多久检查一次隔膜?
看工况。投加强腐蚀介质时检查周期要缩短,出现投加量逐渐下降或泵头渗漏就先查隔膜与单向阀,不要等到彻底不上量才处理。



添加评论